
Indiumphosfid-(InP)-basierte Hochelektronenmobilitätstransistoren (HEMTs) werden in anspruchsvollen Hochfrequenzanwendungen weit verbreitet eingesetzt, insbesondere dort, wo geringes Rauschen und hohe Elektronentransportleistung entscheidend sind. Sie sind besonders relevant für kryogene Low-Noise-Verstärker (LNAs) für Radioastronomie, Quantencomputing-Auslesen sowie Millimeterwellen- und Submillimeterwellensysteme.
Die Leistung eines InP-HEMT hängt nicht nur von der Gatterlänge, dem Kontaktwiderstand und der Geräteverarbeitung ab, sondern auch von der zugrundeliegenden epitaxischen Struktur. Der InGaAs-Kanal, die InAlAs-Barriere, die Abstandsschicht und das Dotierungsprofil bestimmen gemeinsam das zweidimensionale Elektronengas (2DEG) und beeinflussen die Trägerbeweglichkeit, Schwellenspannung, Rauschleistung und Fertigungskompatibilität.
Für Geräteentwickler erfordert die Optimierung der InP-HEMT-Epitaxie ein Ausgleich von Elektronentransport, elektrostatischer Steuerung und Prozessintegration. Dieser Artikel untersucht zwei wichtige Überlegungen: Spacer-Layer-Engineering für kryogene, rauscharme Leistung und Cap-Layer-Stabilität während der Bausteinfertigung.
1. InP HEMT Epitaxialstrukturen
InP-HEMT-Epitaxialwafer verwenden üblicherweise einen InGaAs-Kanal und eine InAlas-Barriere, die auf einem halbisolierenden InP-Substrat gewachsen sind. Die gitterangepasste Heterostruktur unterstützt einen hochmobilen Elektronentransport, während das Dotierungsprofil und das Abstandsmodell helfen, den Elektronentransfer und die Bildung von 2DEG zu steuern.
Je nach Geräteanforderungen kann der epitaxiale Stack eine InGaAs-Cap-Schicht, eine InP-Etch-Stop-Schicht, eine InAlAs-Barriere, eine Spacer-Schicht, einen InGaAs-Kanal und einen InAlAs-Puffer enthalten.
Zwei repräsentative Strukturen sind im Folgenden aufgeführt. Exakte Dicken und Dopingkonzentrationen hängen von der beabsichtigten Gerätearchitektur ab und sollten durch projektspezifische Planung festgelegt werden.
1.1 Delta-dotierte InGaAs/InAlAs/InP HEMT
Eine delta-dotierte Struktur verwendet eine dünne, stark lokalisierte Dopingebene, um Elektronen in den Kanal zu liefern. Ein undotierter Spacer trennt die Dopanten vom InGaAs-Quantenbrunnen und hilft, die Streuung ionisierter Verunreinigungen zu reduzieren, während eine hohe Ladungsträgerkonzentration erhalten bleibt.
| Epi-Schicht | Material | Dicke | Dopant |
|---|---|---|---|
| Cap | InGaAs | * | * |
| Etch-Stopp | InP | * | * |
| Barriere | InAlAs | * | * |
| Planare Doping | * | * | |
| Abstandshalter | InAlAs | 5nm | * |
| Kanal | InGaAs | * | * |
| Puffer | InAlAs | * | * |
| Substrat | SI-InP |
Die Delta-Doping-Konzentration und die Abstandsdicke müssen gemeinsam optimiert werden. Eine übermäßig nahe Nähe zwischen den Dopanten und dem Kanal kann die Verunreinigungsstreuung erhöhen, während ein übermäßig dicker Abstandsraum den Elektronentransfer und die elektrostatischen Eigenschaften des Bauteils verändern kann.
1.2 InGaAs/InAlAs/InP HEMT für rauscharme Anwendungen
Störungsarme InP-HEMTs verwenden eine ähnliche Heterostruktur, wobei die Schichtfolge und das Dopingprofil auf die Ziel-Betriebstemperatur, den Frequenzbereich und die Rauschanforderungen abgestimmt sind. Eine repräsentative Struktur als:
| Epi-Schicht | Material | Dicke | Dopant |
|---|---|---|---|
| Cap | InGaAs | 20nm | * |
| Etch-Stopp | InP | * | * |
| Barriere | InAlAs | * | * |
| Abstandshalter | InAlAs | * | * |
| Kanal | InGaAs | * | * |
| Puffer | InAlAs | * | * |
| Substrat | SI-InP |
Für kryogene LNAs sollte das epitaktische Design die Mobilität von Tieftemperaturträgern, Schwellenspannung, Gate-Steuerung und intrinsisches Kanalrauschen berücksichtigen. Für Millimeterwellenbauelemente können die relevanten Kompromisse auch Trägerdichte, Zugriffswiderstand, parasitäre Kapazität und Hochfrequenzverstärkung sein.
PWG kann individuelle InP-basierte epitaxiale Wachstumsanforderungen entsprechend der Zielschichtsequenz, Dicken, Dopingprofilen und Substratspezifikationen besprechen.
2. Dicke der Spacer-Schicht und Kryogene Rauschleistung
In einem typischen InP HEMT übertragen Elektronen, die von einer Si-Delta-dotierten Schicht geliefert werden, in das InGaAs-Quantenfeld und bilden so eine 2DEG nahe der InAlAs/InGaAs-Heteroschnittstelle. Der undopierte InAlAs-Bereich zwischen der Dopantenebene und dem Kanal wird als Spacer-Schicht bezeichnet.
Abstandshalterdicke, allgemein als d bezeichnetSPbeeinflusst das Gleichgewicht zwischen Ladungsträgerkonzentration, Mobilität und elektrostatischer Steuerung. Ein dünnerer Spacer platziert die ionisierten Dopanten näher am Kanal, was die Verunreinigungsstreuung potenziell erhöht. Eine Erhöhung der Abstandsdicke kann die Beweglichkeit verbessern, aber der optimale Wert hängt von der vollständigen Heterostruktur und den Betriebsbedingungen des Geräts ab.
2.1 Einfluss auf Mobilität und DC-Eigenschaften
Li et al. (2022) untersuchten InP-HEMTs mit Spacer-Dicken von 1, 3, 5 und 7 nm. Die Delta-Doping-Konzentrationen wurden so kalibriert, dass sie eine Oberflächenelektronenkonzentration von etwa 2,5 × 10 halten12cm−2.
Bei niedriger Temperatur stieg die gemeldete Hall-Mobilität von etwa 17.000 cm²/V·s für den 1-nm-Abstandsabstand auf 53.000 cm²/V·s für den 5-nm-Abstandshalter, mit weiterer Verbesserung in Richtung Sättigung bei 7 nm.
Die Ergebnisse zeigen, dass ein sehr dünner Abstandshalter die Verunreinigungsstreuung erhöhen und den Elektronentransport begrenzen kann. Allerdings führt die Maximierung der Mobilität allein nicht zwangsläufig zur besten Gesamtleistung des Geräts.
Bei 5 K zeigte das 1-nm-Spacer-Gerät eine verminderte Stromantriebsfähigkeit. Das 5-nm-Abstandsvorrichtungsgerät erreichte eine Unterschwellschwung von etwa 12 mV/dec und eine Schwellenspannung von 0,1 V, was eine günstige Gate-Steuerung unter den berichteten Testbedingungen zeigt.
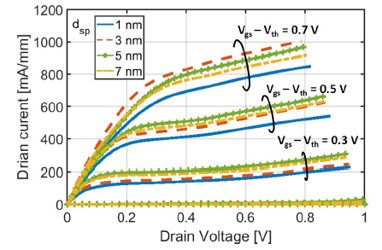
Abb. 1 — Ausgangsmerkmale von InP-HEMTs mit unterschiedlichen Abstandsschichtdicken
2.2 Dicke des Abstandshalters und Rauschen bei niedrigen Temperaturen
Um die praktische Auswirkung auf das Rauschen zu bewerten, integrierten die Forscher HEMTs mit unterschiedlichen Abstandsdicken in dreistufige LNAs mit 4–8 GHz und maßen deren Rauschtemperaturen bei 5 K.
Die durchschnittlich gemessenen LNA-Rauschtemperaturen waren:
| Abstandshalterdicke | Durchschnittliche LNA-Rauschtemperatur |
|---|---|
| 1 nm | 1,9 K |
| 3 nm | 1.7 K |
| 5 nm | 1.4 K |
| 7 nm | 1.6 K |
Unter den getesteten Strukturen lieferte der 5-nm-Abstandshalter die niedrigste durchschnittliche Rauschtemperatur. Die extrahierte Drainage-Geräuschtemperatur erreichte ebenfalls ihr Minimum für diese Struktur, was auf ein geringeres intrinsisches Kanalrauschen unter den untersuchten Betriebsbedingungen hinweist.
Diese Ergebnisse zeigen, dass die Optimierung von Spacer-Layern direkt die Rauschleistung von InP-HEMTs bei niedrigen Temperaturen beeinflussen kann. Sie zeigen auch, warum epitaxiales Design anhand der betrieblichen Anforderungen auf Geräteebene bewertet werden sollte und nicht nur an der Mobilität des Trägers.
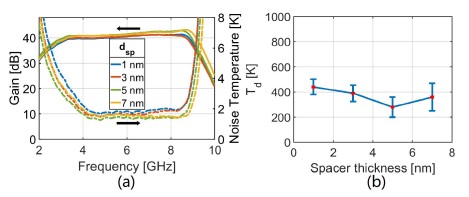
Abb. 2 — Gewinn- und Rauschtemperatur kryogener LNAs, die InP-HEMTs mit unterschiedlichen Abstandshalterdicken enthalten, einschließlich der extrahierten Drain-Rauschtemperatur
2.3 Übertragung im realen Raum und die optimale Dicke des Abstandshalters
Ein von Li et al. diskutierter Mechanismus ist der reale Raumtransfer (RST), bei dem energiereiche Kanalelektronen die Potentialbarriere überqueren und in die Barriereschicht eindringen. Dieser Prozess kann zusätzliches Rauschen verursachen und die Effizienz des beabsichtigten Kanaltransports verringern.
In der berichteten Studie zeigten Bauteile mit 1- und 3-nm-Abstandsabstandern unter hoher Gate-Spannung einen negativen Differenzwiderstand, während die 5- und 7-nm-Bauteile unter den getesteten Bedingungen nicht dasselbe Verhalten zeigten.
Die Forscher fanden außerdem heraus, dass die 5-nm-Spacer-Struktur die niedrigste Gate-Overdrive-Spannung bei der optimalen Rauschvorspannung aufwies. Dies entsprach einer reduzierten Realraumübertragung und der niedrigeren gemessenen Rauschtemperatur.
Die Ergebnisse verdeutlichen die Wechselwirkung zwischen Abstandsdicke, Schwellenspannung, Trägertransport und Rauscherzeugung. Für kryogene InP-HEMTs ist der optimale Abstandshalter daher ein gerätespezifischer Designparameter und nicht ein fester Wert, der auf jede epitaktische Struktur anwandt.
3. Stabilität der Kappschicht und Kontaktwiderstand in der InP-HEMT-Verarbeitung
Die elektrische Leistung ist nur ein Teil einer erfolgreichen InP-HEMT-Epitaxie. Die Kappenschicht muss außerdem mit nachfolgenden Metallisierungs-, Resistenentfernungs- und anderen Fertigungsschritten kompatibel bleiben.
Saranovac et al. (2019) untersuchten elektrochemisches Ätzen in der InP-HEMT-Fertigung und berichteten, dass Feuchtigkeitskontamination während des Metallabhebens stark dotierte GaInAs/InGaAs-basierte Kappstrukturen je nach Materialsystem und Verarbeitungsbedingungen beschädigen kann.
Solche Schäden können die effektive Kontaktfläche verringern und den ohmschen Kontaktwiderstand erhöhen, wodurch die elektrischen Vorteile einer ansonsten gut konstruierten epitaxischen Struktur untergraben werden.
3.1 Feuchtigkeitsbedingte Ätzung während des Metallabhebens
In den berichteten Experimenten erhöhte sich der Kontaktwiderstand mit steigendem Wassergehalt im N-methyl-2-pyrrolidon (NMP) Lift-off-Lösungsmittel und mit längeren Belichtungszeiten.
Querschnitts- und Oberflächen-SEM-Beobachtungen zeigten seitliche Ätzungen unter Metallkanten, wodurch Hohlräume in der Deckschicht entstanden und die effektive Kontaktfläche reduziert wurden.
Diese Ergebnisse zeigen, dass die Integrität der Kappschicht durch Wechselwirkungen zwischen Halbleiter, Metall und Verarbeitungsumgebung beeinflusst werden kann. Feuchtigkeitskontrolle und Abstiegsbedingungen verdienen daher Aufmerksamkeit bei der Entwicklung zuverlässiger InP-HEMT-Fertigungsprozesse.
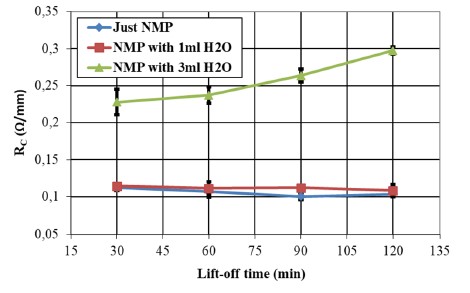
Abb. 3 — Variationstrend des Kontaktwiderstands bei unterschiedlichen Wassergehalten und Absprungzeiten
3.2 Beziehung zwischen Doping und elektrochemischer Ätzung
Die Studie schlug vor, dass feuchtigkeitsbezogene Lösungsmittelchemie und elektrochemische Reaktionen zwischen Metall und Halbleiter zur beobachteten Schädigung der Deckschicht beitrugen.
Hochdotierte Kappenschichten können einen Pfad mit geringem Widerstand für die Bildung ohmischer Kontakte bieten, aber ihr Verhalten während der Nassverarbeitung muss ebenfalls berücksichtigt werden. Unter den untersuchten Bedingungen war ein höheres Doping mit einer stärkeren Ätzung verbunden, was einen möglichen Kompromiss zwischen Kontaktwiderstand und Prozessstabilität zeigt.
Die Implikationen sind für das epitaktische Design wichtig: Die Erhöhung der Deckschicht-Doping sollte nicht als isolierte Lösung für den Kontaktwiderstand betrachtet werden. Die gewählte Materialzusammensetzung, das Dotierungsprofil, das Metallsystem und die Fertigungsumgebung müssen gemeinsam berücksichtigt werden.
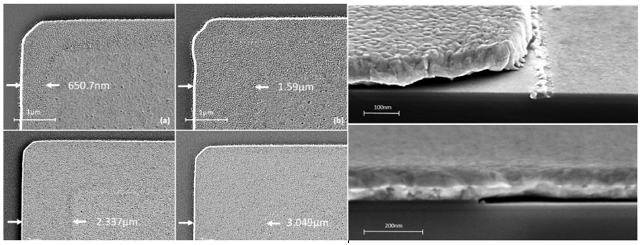
Abb. 4 — SEM-Bilder, die seitliche Ätzungen und Hohlraumbildung unter Metallkontakten während der Abhebungsverarbeitung zeigen
Diese Beobachtungen bedeuten nicht, dass stark dotierte Deckschichten von Natur aus ungeeignet sind. Vielmehr betonen sie die Notwendigkeit, die epitaxischen Spezifikationen mit dem vorgesehenen Herstellungsprozess abzugleichen und die Feuchtigkeitsexposition während sensibler Verarbeitungsschritte zu kontrollieren.
4. Wichtige Überlegungen für das InP-HEMT-Epitaxialdesign
Die Leistung von InP-HEMTs hängt von der Wechselwirkung zwischen epitaxischer Struktur, Trägertransport und Herstellungsbedingungen ab. Die oben diskutierten Studien heben mehrere wichtige Überlegungen hervor:
- 2DEG-Ingenieurwesen:Kanalzusammensetzung, Barrierenstruktur und Dopingprofil beeinflussen die Ladungsträgerkonzentration und -einschluss.
- Spacer-Layer-Optimierung:Die Dicke des Spacers beeinflusst die Verunreinigungsstreuung, die Elektronenmobilität, die Schwellenspannung und die kryogene Rauschleistung.
- Betrieb bei niedrigen Temperaturen:Epitaxiale Parameter sollten mit der Ziel-Betriebstemperatur, dem Frequenzbereich und den Rauschanforderungen bewertet werden.
- Stabilität der Kappschicht:Kondensatorenzusammensetzung und Dotierung müssen zusammen mit Metallisierung, Kontaktwiderstand und Absprungbedingungen berücksichtigt werden.
- Prozesskompatibilität:Epitaktische Entwurfs- und Fertigungsprozesse sollten gemeinsam optimiert werden, um elektrische Leistung und Zuverlässigkeit der Fertigung auszubalancieren.
Es gibt keine einzelne epitaxiale Struktur, die für jede InP-HEMT-Anwendung optimal ist. Die geeignete Kombination aus Schichtdicken, Dopingprofilen und Materialzusammensetzungen hängt von der beabsichtigten Bausteinarchitektur und den Betriebsbedingungen ab. Ein sorgfältiges epitaxisches Design ist daher unerlässlich, um das erforderliche Gleichgewicht zwischen geringem Rauschen, hoher Elektronenmobilität, elektrostatischer Steuerung und Prozesskompatibilität zu erreichen.
Quellen
- Li, J., Pourkabirian, A., Bergsten, J., Wadefalk, N., & Grahn, J. (2022). Einfluss der Abstandsdichte auf die Rauschleistung in InP-HEMTs für kryogene LNAs.IEEE Elektronengeräte-Buchstaben, 43(7), 1029–1032.
- Saranovac, T., Ruiz, D. C., Han, D., Arabhavi, A. M., Ostinelli, O., & Bolognesi, C. R. (2019). Auswirkungen elektrochemischer Ätzung auf die InP-HEMT-Herstellung.IEEE-Transaktionen zur Halbleiterfertigung, 32(4), 496–501.
Sprechen Sie mit unserem Team über eine InP-HEMT-Epitaxisie
Power Wafertech liefert maßgeschneiderte Halbleiter-Epitaxialmaterialien für Anwendungen mit Hochfrequenz- und Rauschgeräten. Nehmen Sie Kontakt auf, um InP-HEMT-Epitaxialstrukturen zu erkunden, die mit Ihrer Gerätearchitektur und Ihren Prozessanforderungen übereinstimmen.
Kontaktieren Sie unser Team